


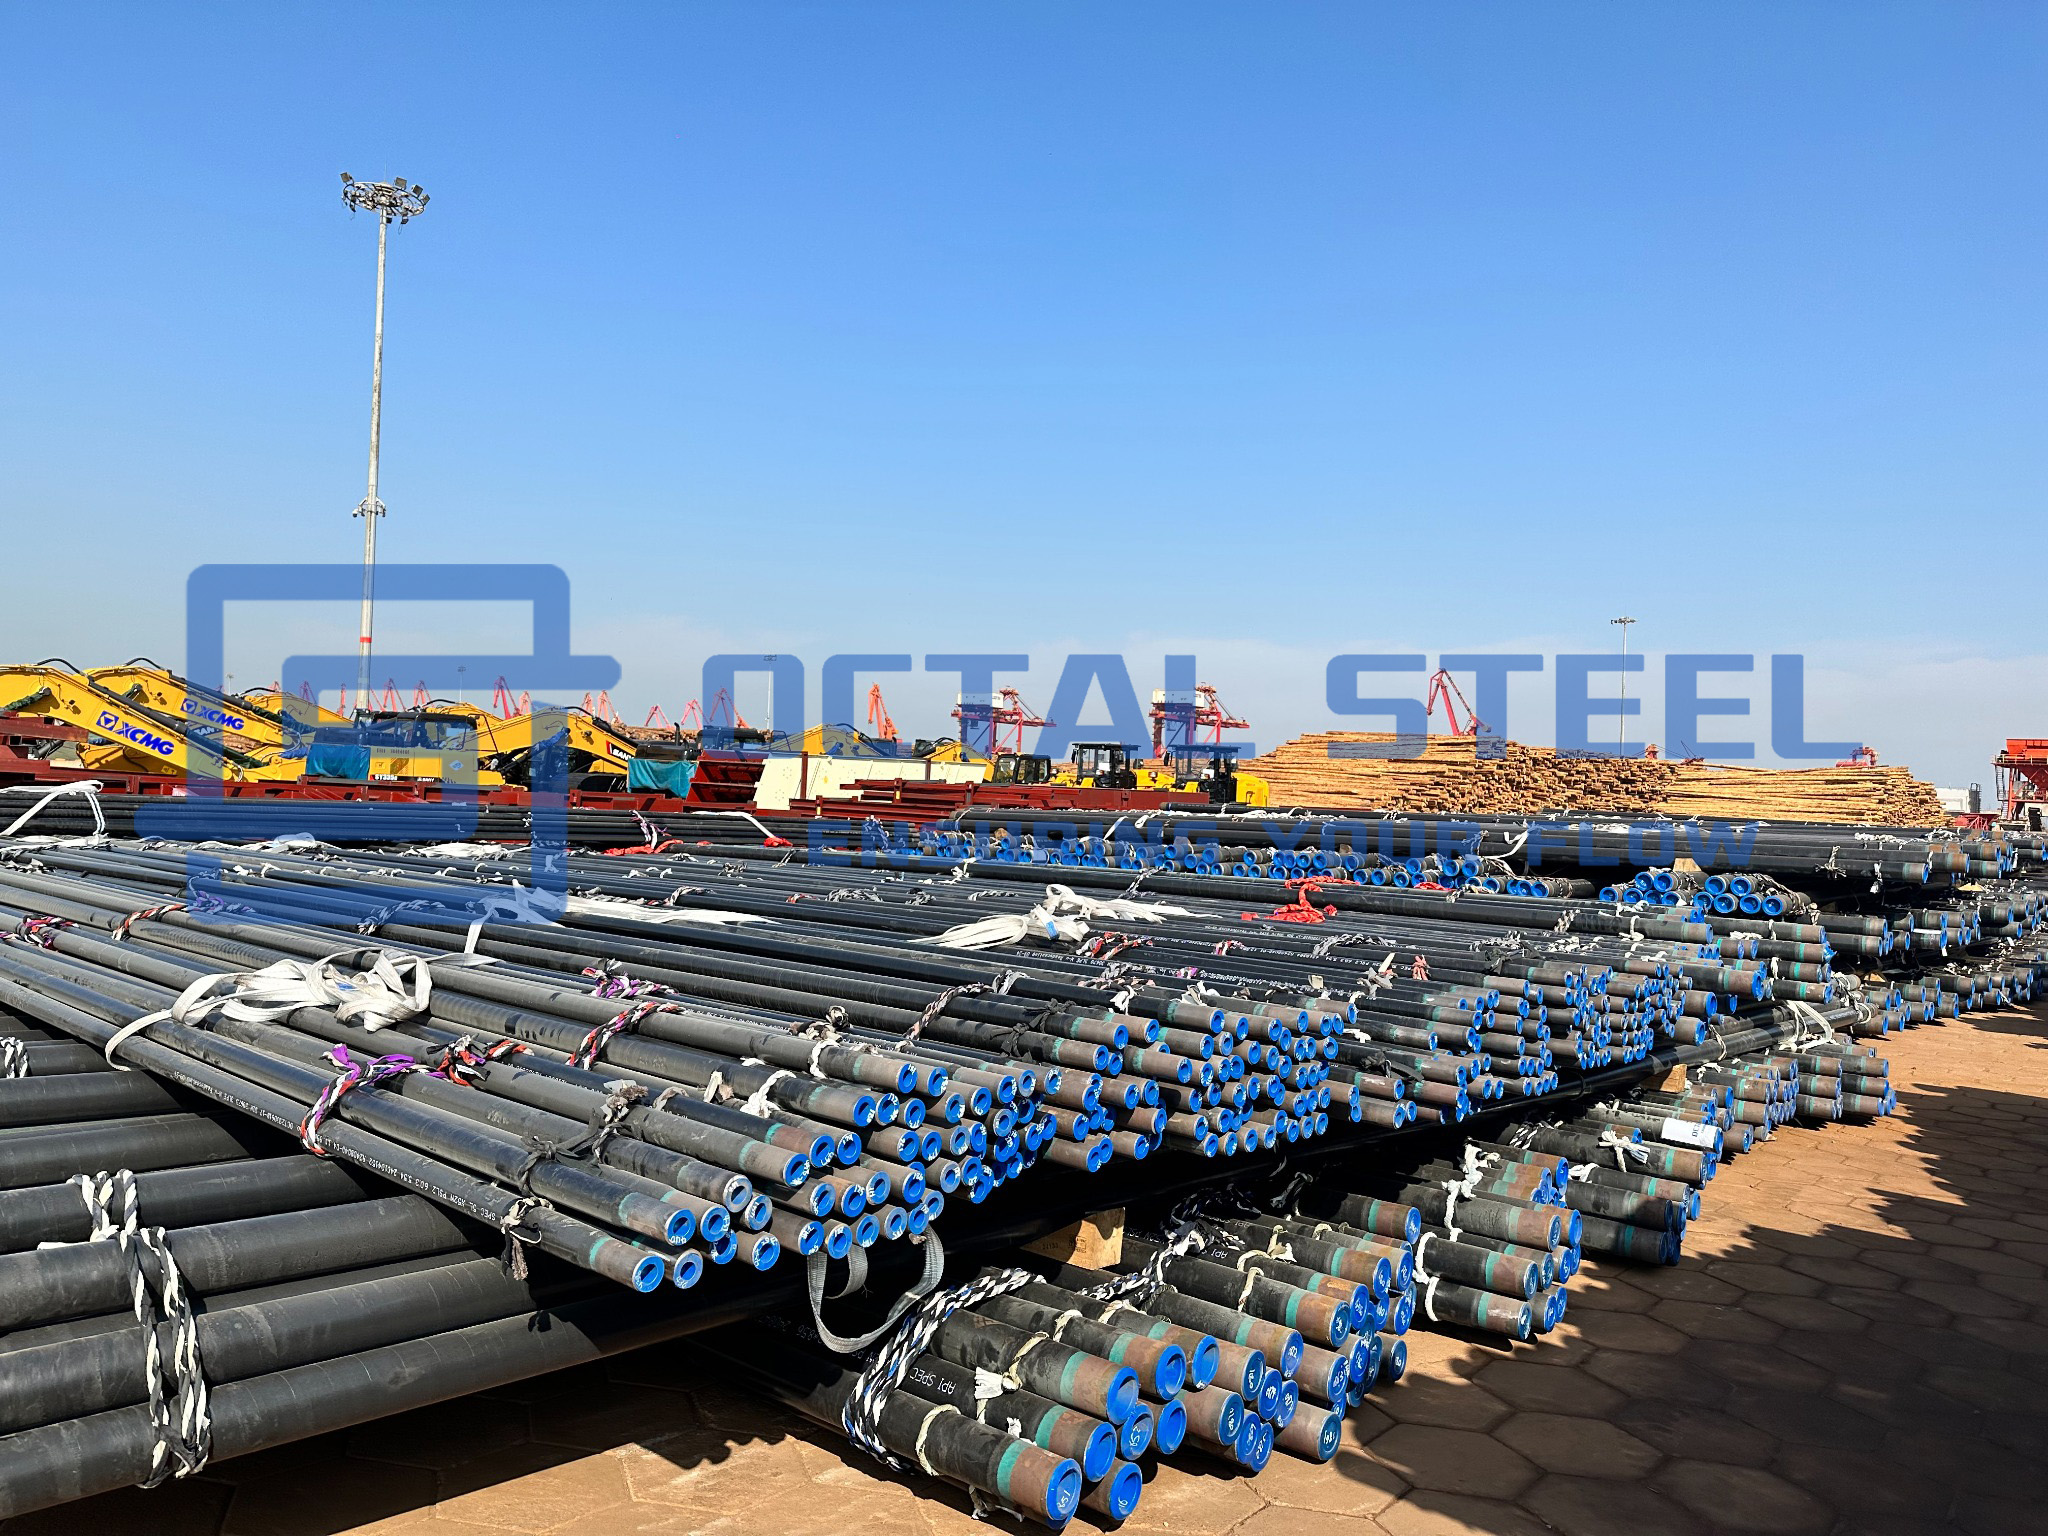
Le tuyau recouvert de polyéthylène à trois couches (3LPE) est protégé par un apprêt époxy lié par fusion, un adhésif copolymère et une couche extérieure en polyéthylène extrudé. Le système de revêtement est appliqué sur des tuyaux de canalisation en acier sans soudure ou soudés. L'apprêt FBE est appliqué directement sur la surface en acier sablée et chauffée, créant ainsi l'interface primaire de protection contre la corrosion ; L'adhésif assure la liaison chimique et mécanique entre l'époxy et le polyéthylène ; et la couche PE offre l'épaisseur, la ténacité et la résistance à l'humidité nécessaires pour protéger le tuyau pendant le levage, le transport, le stockage, l'excavation et le remblayage. Le système est généralement spécifié pour les pipelines de pétrole, de gaz et de transport enterrés ou submergés, les lignes de collecte, les traversées de rivières et les routes traversant des sols humides ou corrosifs où la résistance à la corrosion doit être combinée avec une protection contre les chocs, l'indentation et l'abrasion. Pour la traînée HDD, les enrochements, les températures de service élevées ou le revêtement de ballast en béton, la classe de revêtement, la protection contre l'abrasion, la géométrie réduite et la compatibilité des joints sur site nécessitent une qualification spécifique au projet.
Un système de revêtement 3LPE doit être considéré comme un système de protection contre la corrosion intégré, basé sur des normes, conçu, qualifié et contrôlé pour les conditions de service spécifiées, et non comme une simple combinaison de trois couches de revêtement. Le revêtement doit offrir une résistance efficace à la contamination côté sol et aux cycles thermiques attendus ; cependant, ces propriétés ne doivent pas être utilisées pour compenser une couverture FBE incomplète, un durcissement FBE insuffisant ou une adhérence adhésive inadéquate.
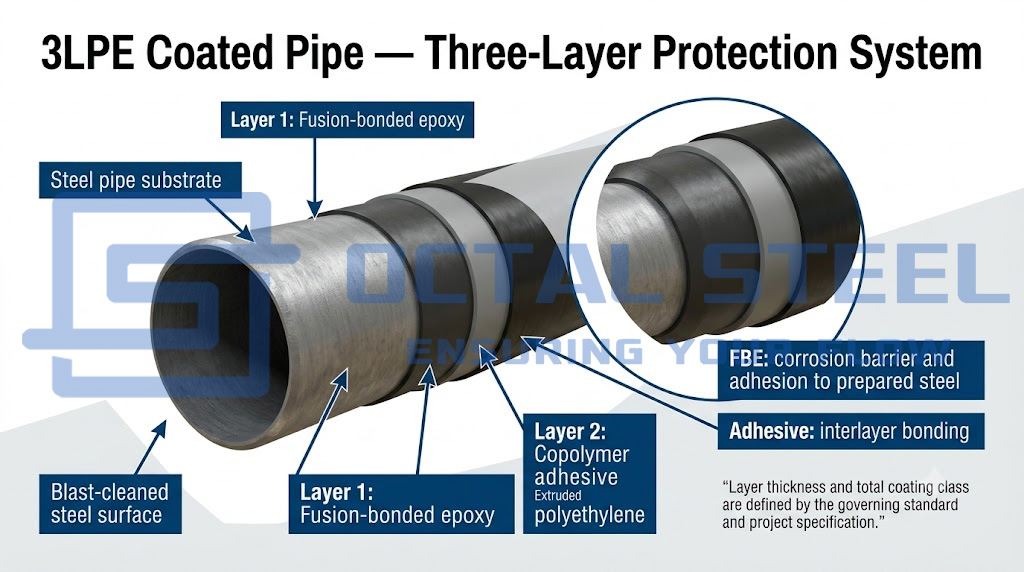
GNEE fournit des tuyaux revêtus de 3LPE avec des tuyaux de base sans soudure, HFW/ERW, LSAW et SSAW pour les pipelines de pétrole, de gaz et de transport enterrés ou immergés. Les exigences relatives aux tuyaux de base et aux revêtements peuvent être coordonnées avec les spécifications API 5L, ISO 3183, ISO 21809-1, DIN 30670-1, CSA Z245.21 et les spécifications de projet approuvées. Le tableau suivant sépare la fonction et la principale préoccupation d'acceptation de chaque couche du système de revêtement 3PE.
| Couche de couverture | Matériel | Fonction d'ingénierie | Problème d'acceptation principal |
|---|---|---|---|
| Première couche | Époxy lié par fusion (FBE) | Adhère à l’acier préparé et fournit la principale interface de protection contre la corrosion | Propreté de surface, profil, température d'application, durcissement et continuité du film |
| Deuxième couche | Adhésif copolymère ou greffé | Relie chimiquement et mécaniquement l'époxy à la couche de polyéthylène | Compatibilité des matériaux, température d'extrusion et fenêtre d'application |
| Troisième couche | polyéthylène extrudé | Offre une résistance à l'humidité et protège les couches sous-jacentes contre les chocs, l'indentation et l'abrasion. | Épaisseur totale, continuité, résistance aux chocs et dommages de manipulation |
Spécifications du tuyau enduit de 3LPE
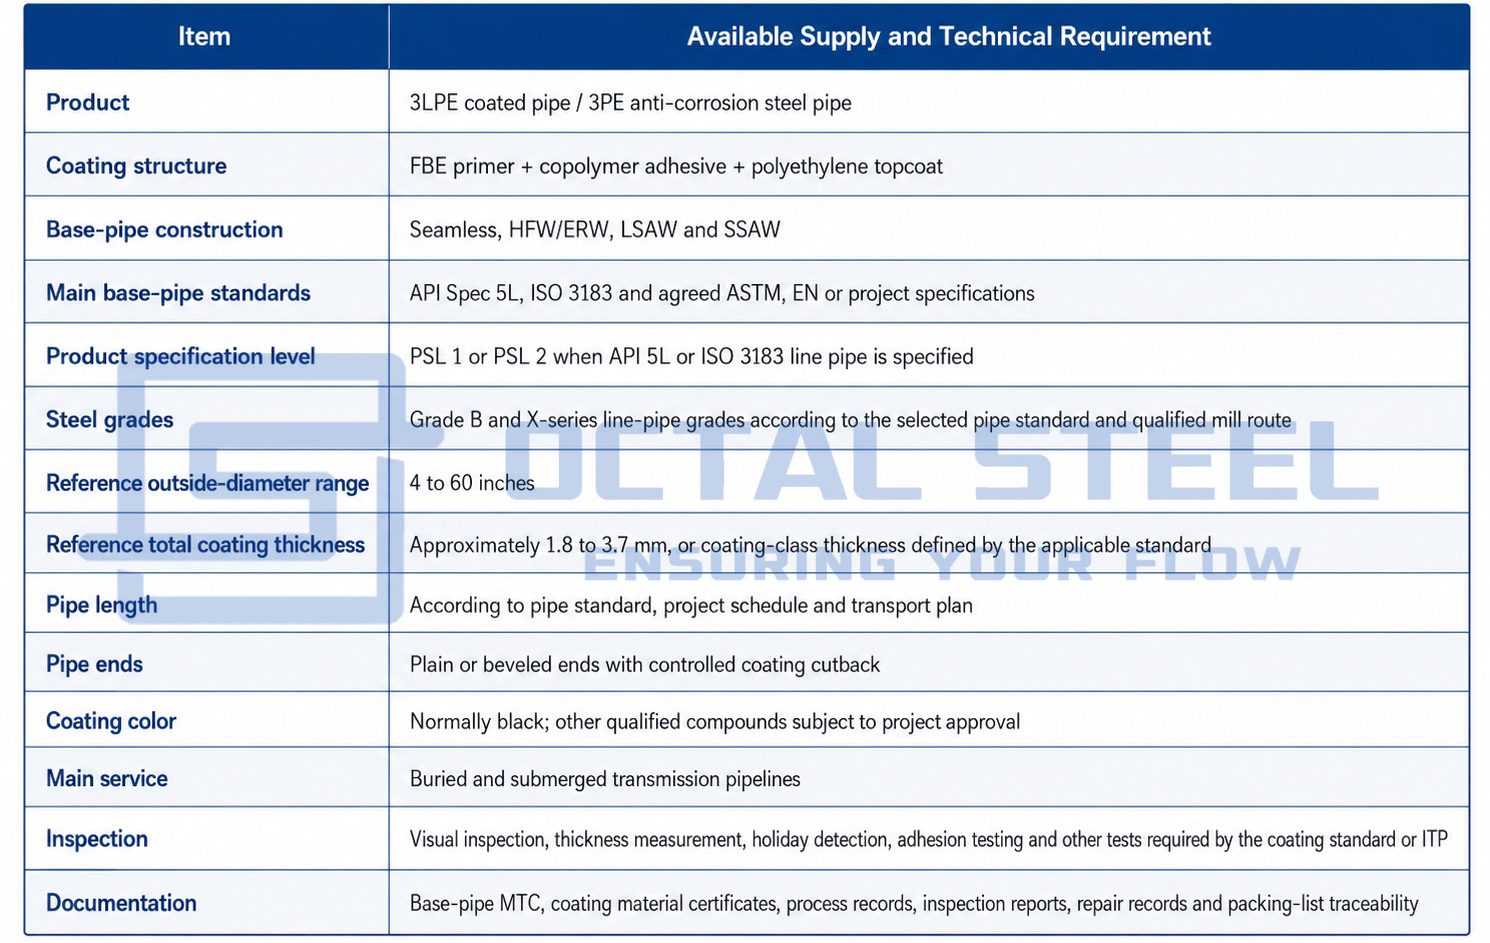
La plage d'alimentation de 4 à 60 pouces et la plage de référence de revêtement d'environ 1,8 à 3,7 mm. La disponibilité finale dépend des dimensions du tube de base, de la capacité de la ligne de revêtement, de la classe de revêtement et de la qualification du projet.
Télécharger : 3LPE_Coated_Pipe_Specification_and_Ordering_Guide.pdf
Normes et conformité des pipelines 3LPE
Le tube de base et le revêtement extérieur sont régis par des documents techniques différents. Le certificat du tube de base confirme le produit en acier. Cela ne suffit pas à confirmer que le revêtement extérieur répond aux spécifications du projet en matière de revêtement.
| Règle | Portée d'une commande de tuyaux 3LPE |
|---|---|
| ISO 21809-1:2018 | Revêtements extérieurs en PE et PP à trois couches appliqués en usine pour tuyaux en acier enterrés ou immergés |
| DIN 30670-1:2024 | Revêtements en polyéthylène extrudé appliqués en usine sur les tuyaux et raccords en acier |
| CSA Z245.21:22 | Qualification, application, inspection, essai, manipulation et stockage de revêtements en polyéthylène appliqués en usine pour tuyaux en acier |
| Spécification API 5L | Exigences de fabrication et d'acceptation pour les tubes de canalisation en acier sans soudure et soudés |
| ISO 3183:2019 | Tubes en acier soudés et sans soudure PSL 1 et PSL 2 pour systèmes de transport par pipeline |
| OIN 8501-1 | Évaluation visuelle de la propreté des surfaces en acier avant revêtement |
| Série ISO 8502 | Évaluation des poussières, sels solubles et autres contaminants de surface |
| Série ISO 8503 | Mesure et évaluation du profil de la surface dynamitée |
| Spécification de revêtement de projet | Classe de température, classe d'épaisseur, réduction, fréquence des tests, critères d'acceptation et documentation |
La norme ISO 3183:2019 reste valide après sa révision de 2026 et couvre les tuyaux en acier sans soudure et soudés PSL 1 et PSL 2. DIN répertorie DIN 30670-1:2024 comme norme actuelle en matière de revêtement en PE extrudé appliqué en usine, tandis que CSA Z245.21:22 comprend les exigences de qualification, l'application, l'inspection, les tests, la manipulation et le stockage du revêtement.
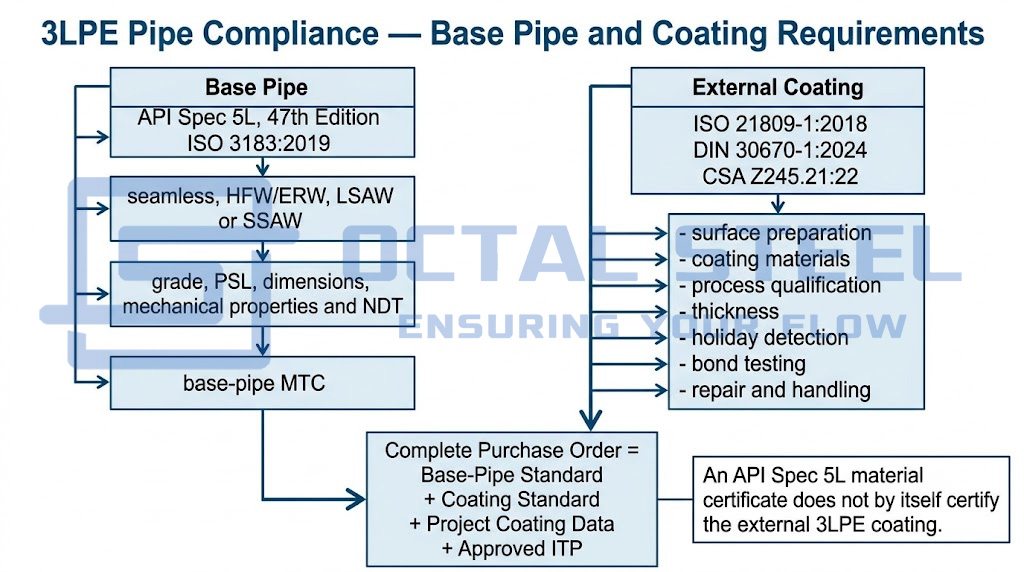
Ainsi, un bon de commande doit identifier les deux documents, par exemple :
Tuyau de canalisation API Spec 5L PSL 2 avec revêtement extérieur 3LPE conforme à la norme ISO 21809-1, y compris la classe de revêtement spécifiée, la température de conception, l'épaisseur minimale, la réduction et l'ITP du projet.
Écrire uniquement « Tuyau API 5L 3LPE » laisse la classe de revêtement et les exigences d'acceptation incomplètes.
Épaisseur représentative du revêtement 3LPE
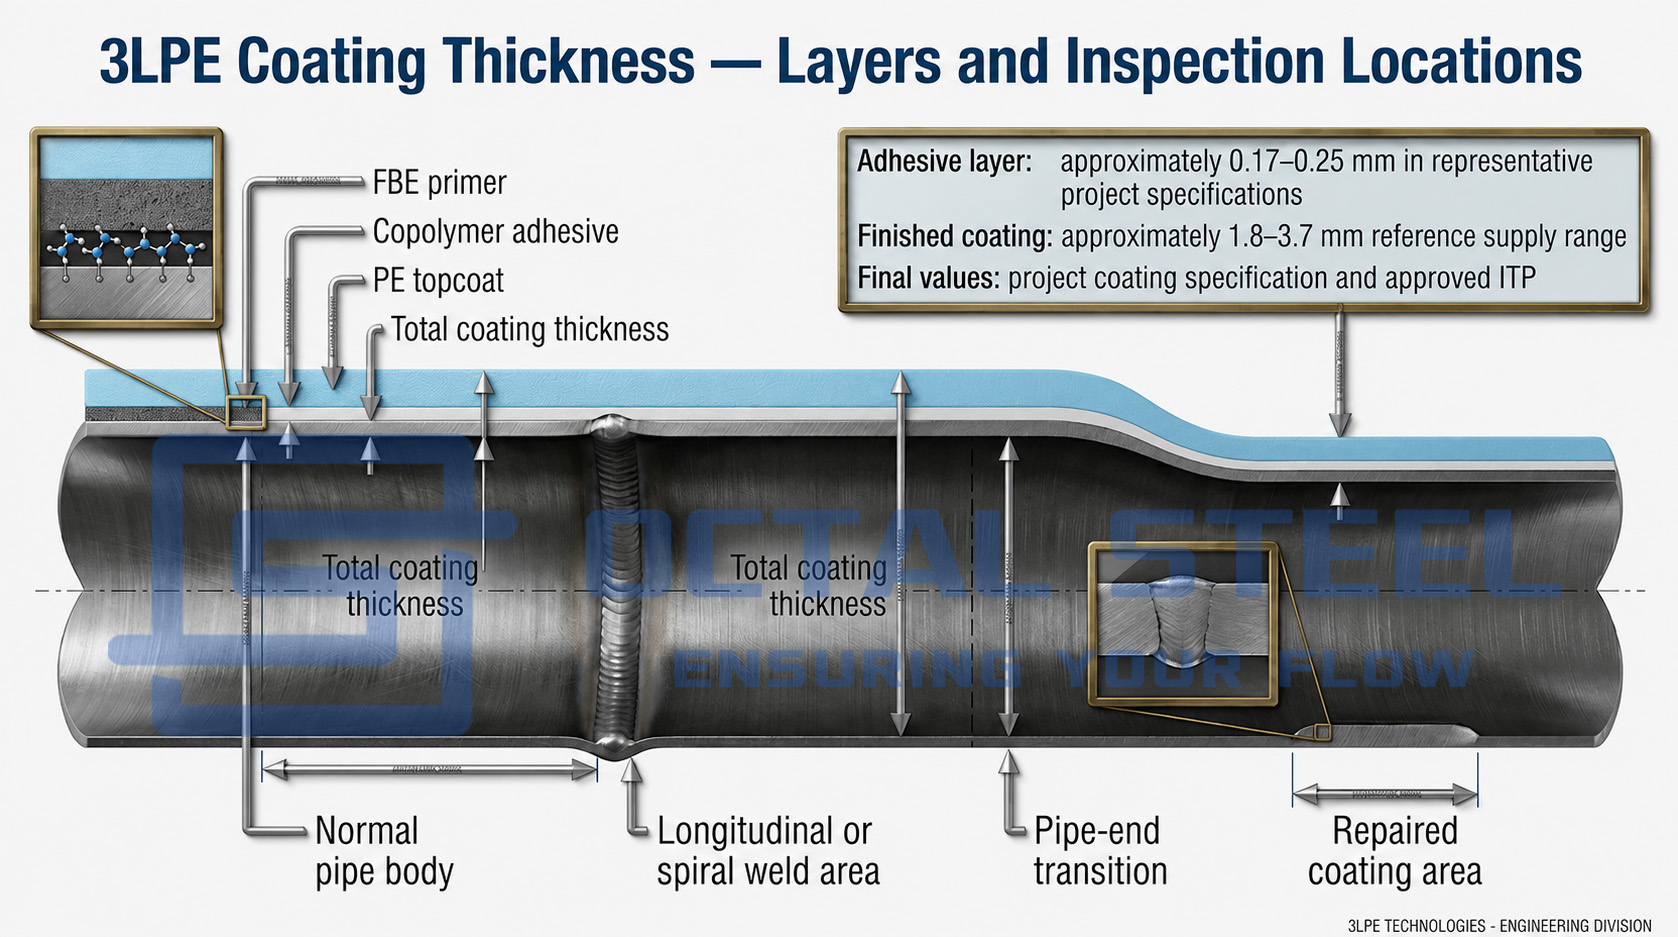
L'épaisseur totale d'un tuyau 3LPE est déterminée par le diamètre du tuyau, la classe de revêtement, la température de service, le risque de manipulation et les spécifications du projet. Elle ne doit pas être considérée comme une valeur universelle unique.
Un système représentatif peut comprendre :
- Apprêt FBE : normalement spécifié comme épaisseur minimale de film sec ;
- couche adhésive : généralement environ 0,17 à 0,25 mm dans les spécifications du projet ;
- Couche PE : ajustée pour obtenir l'épaisseur totale requise ;
- revêtement fini total : généralement entre 1,8 et 3,7 mm environ pour les gammes de produits standard.
Ces chiffres sont des valeurs de référence et non des critères d'acceptation automatiques. Les spécifications publiées par l'opérateur montrent que l'épaisseur totale minimale peut varier en fonction du diamètre extérieur du tuyau. Un cahier des charges public de projet, par exemple, définit des catégories d'épaisseur minimale de 2,5, 2,8, 3,0 et 3,3 mm pour des groupes croissants de diamètre de tuyau.
La demande de prix doit indiquer :
- épaisseur minimale du FBE ;
- épaisseur minimale de l'adhésif ;
- épaisseur totale minimale du revêtement ;
- classe de revêtement normale ou renforcée ;
- épaisseur locale inférieure au minimum autorisé ;
- fréquence de mesure de l'épaisseur ;
- si une protection supplémentaire résistante à l’abrasion est requise.
Revêtement 3LPE vs FBE vs 3LPP
FBE, 3LPE et 3LPP sont des systèmes de revêtement de canalisations appliqués en usine et liés les uns aux autres. Le FBE forme une barrière directe contre la corrosion sur la surface en acier préparée et peut être utilisé seul ou comme couche d'apprêt dans les systèmes 3LPE et 3LPP. Le 3LPE ajoute un adhésif et une couche de polyéthylène pour améliorer la résistance aux chocs, à l'abrasion et à l'humidité, tandis que le 3LPP utilise du polypropylène pour offrir de meilleures performances à des températures élevées.
Le choix entre ces systèmes dépend de la température de fonctionnement, de la méthode d'installation, de l'état du sol et du remblai, du risque d'altération, de la compatibilité des liaisons sur site et des limites qualifiées du système de revêtement complet. Le tableau suivant compare sa structure, son comportement en service, l'objet de l'inspection et les principales restrictions de sélection.
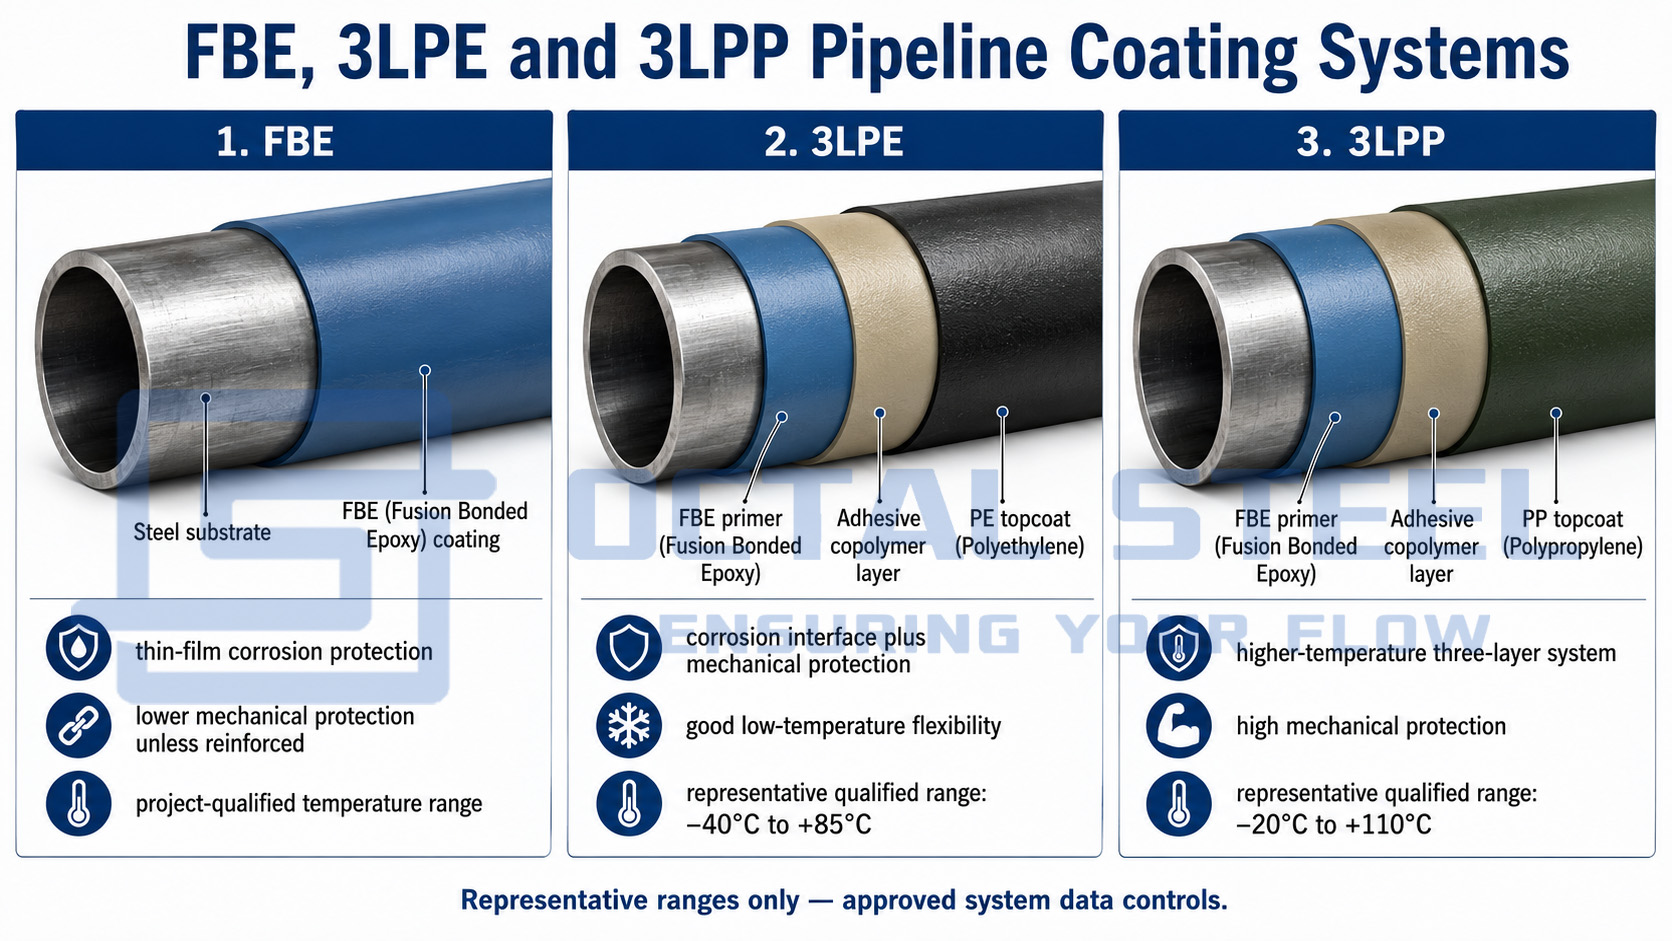
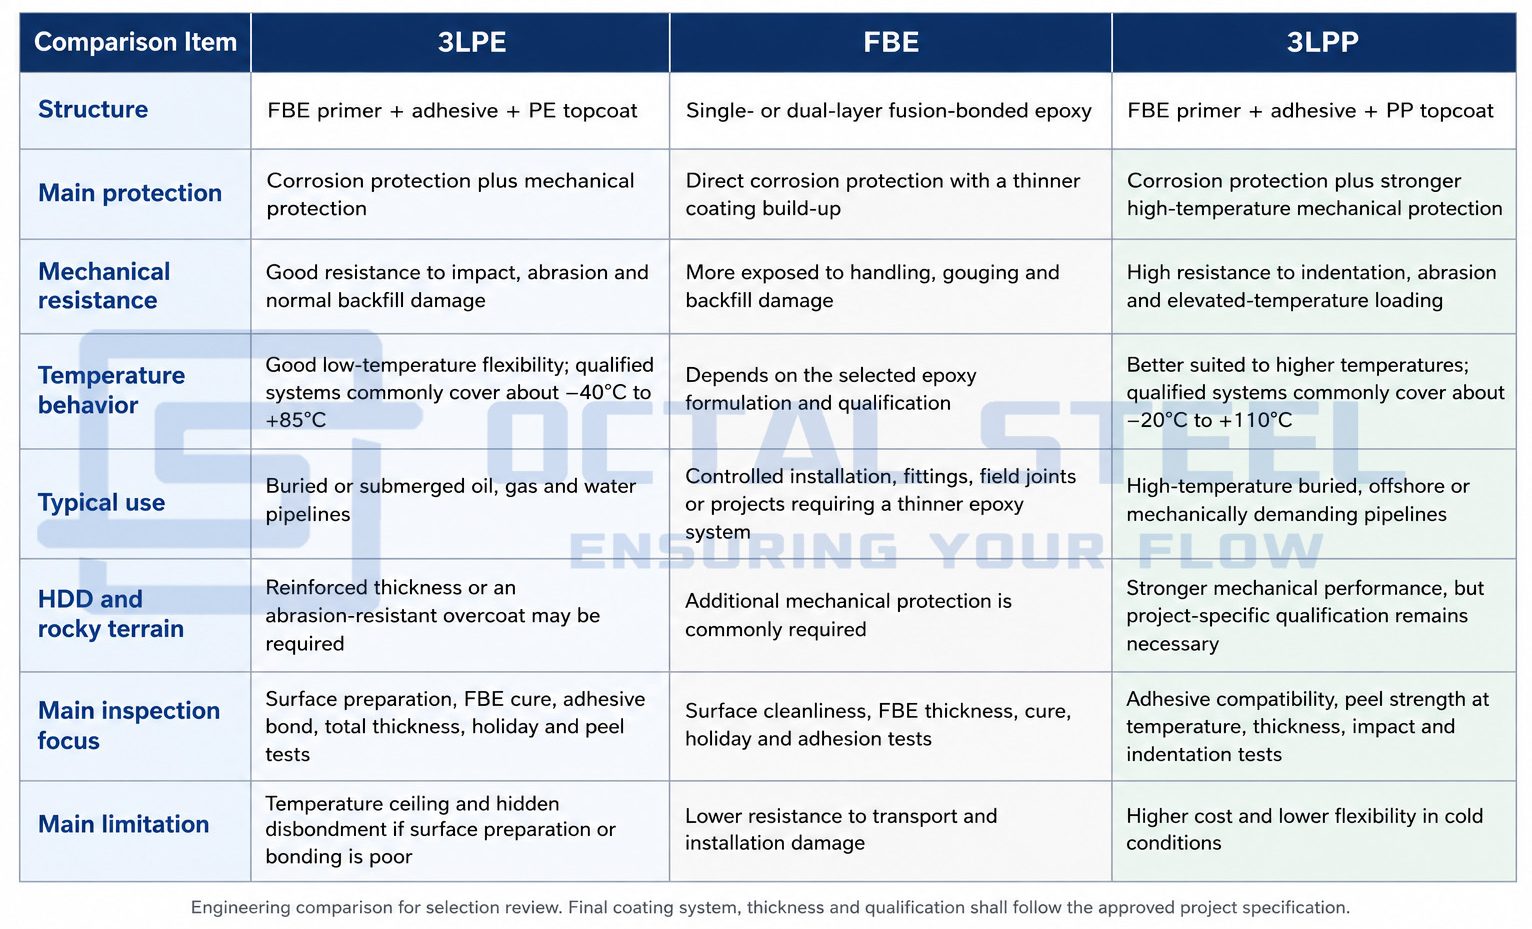
Les plages de température indiquées sont des valeurs représentatives de systèmes qualifiés. La sélection finale doit suivre la fiche technique du revêtement approuvée, la température de fonctionnement, la méthode d'installation, l'état du remblai et les spécifications du projet.
Télécharger : 3LPE_vs_FBE_vs_3LPP_Coating_Selection_Guide_Final.pdf
3LPE comparé à 2LPE
Un système PE à deux couches omet généralement l’apprêt FBE autonome ou utilise un agencement apprêt/adhésif simplifié. Un système 3LPE complet fournit une barrière anticorrosion époxy-en acier distincte, une couche de liaison et une couche mécanique externe séparée.
Les deux systèmes ne doivent pas être considérés comme interchangeables. Le projet doit confirmer :
- si l'amorce FBE est obligatoire ;
- les performances de libération cathodique requises ;
- la classe de température ;
- la classe d'épaisseur ;
- méthodes d'essais;
- Compatibilité avec le revêtement des joints sur site.
Poids du tuyau revêtu de 3LPE
Le poids d'un tuyau revêtu fini est la somme de la masse du tuyau en acier nu et de la masse de toutes les couches de revêtement.
Pour chaque couche de revêtement :
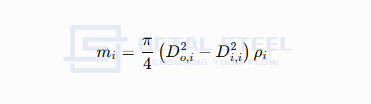
Où:
- mYo= masse de revêtement par mètre ;
- dj'ai entendu= diamètre extérieur après application de cette couche ;
- dje, je= diamètre avant d'appliquer cette couche ;
- YOYo= densité du matériau de revêtement.
La masse totale du tube revêtu est :
mtotal= moisacier+mFBE+madhésif+mPE
Pour la planification des expéditions, le calcul doit également prendre en compte :
- la longueur non enduite (cutback) aux deux extrémités ;
- l'épaisseur moyenne réelle du revêtement ;
- raccords temporaires, protecteurs d'extrémité ou bouchons ;
- matériel de réparation;
- le poids du paquet, du berceau et de l'emballage.
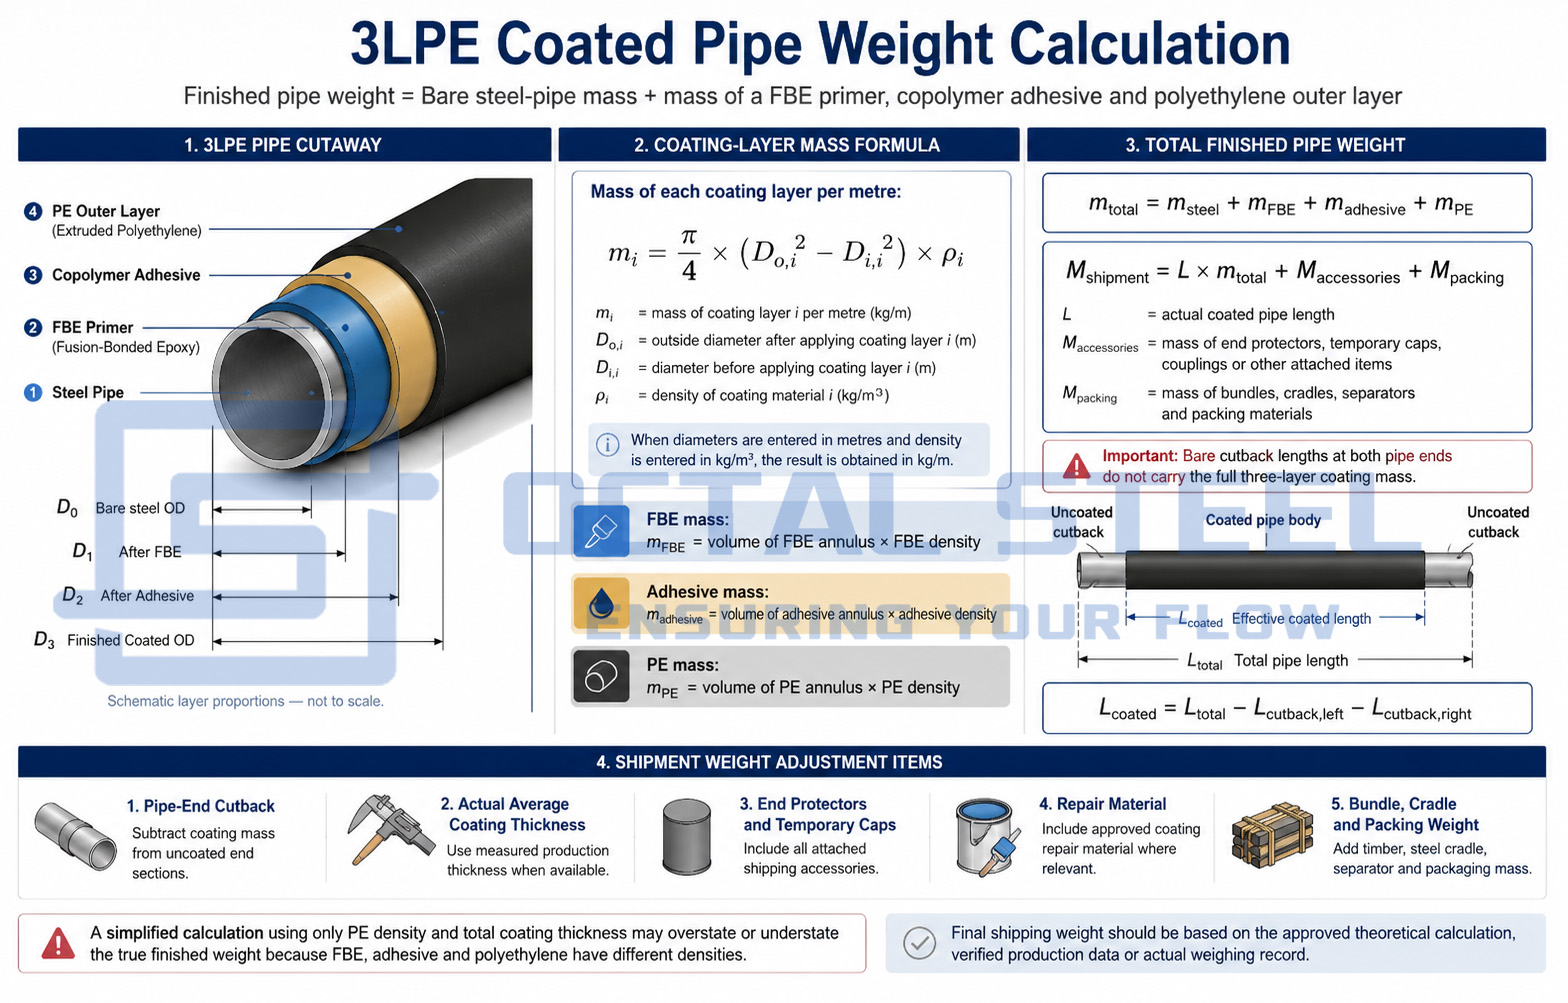
Un calcul simplifié utilisant uniquement la densité du PE et l'épaisseur totale du revêtement peut surestimer ou sous-estimer la valeur réelle, car le FBE, l'adhésif et le polyéthylène ont des densités différentes. Le poids final d'expédition doit être basé sur le calcul théorique approuvé ou sur le relevé du poids de production réel.
Processus de fabrication du revêtement 3LPE
1. Réception du pipeline de base et vérification d'identité
Chaque tuyau est reçu contre ses dossiers de fabrication. Le numéro du tuyau, le numéro de coulée, la norme, la qualité, le diamètre extérieur, l'épaisseur de paroi, la longueur et la préparation des extrémités sont vérifiés avant le revêtement.
Les défauts de surface susceptibles d'interférer avec l'application du revêtement, tels que des écailles, des projections de soudure, des rayures profondes, des laminages ou des projections pointues, sont identifiés et éliminés. Le meulage ne doit pas réduire l’épaisseur de paroi restante en dessous des exigences d’acceptation du tube de base.
2. Élimination de l'huile, de la graisse et des contaminants
L'huile, la graisse, les sels, l'adhésif de marquage et autres contaminants sont éliminés avant le sablage abrasif. Le sablage d'une surface contaminée peut incruster des débris dans le profilé et réduire l'adhérence à long terme de l'époxy.
Le dossier de nettoyage doit identifier la méthode, les consommables et le résultat de l'inspection.
3. Nettoyage par sablage abrasif
La surface extérieure du tuyau est décapée au degré de propreté requis par les spécifications de revêtement approuvées, généralement proche du métal blanc équivalent à Sa 2½ selon la norme ISO 8501-1.
La surface préparée est vérifiée pour vérifier :
- propreté visuelle;
- le profil d'ancrage ;
- contamination par la poussière ;
- sels solubles si nécessaire ;
- les défauts de l'acier sont réexposés ;
- l'humidité ou une oxydation instantanée.
L'ISO 8501-1 définit les degrés visuels de préparation, tandis que les procédures de l'ISO 8503 sont utilisées pour évaluer le profil de la surface sablée.
4. Chauffage des tuyaux
Le tuyau est chauffé à la température d'application FBE qualifiée. La température est mesurée avec des instruments calibrés et enregistrée avec la vitesse de ligne, le diamètre et l'épaisseur de paroi du tuyau.
La fenêtre de température approuvée doit suivre les données du fournisseur de matériau de revêtement et les spécifications de procédure d'application qualifiées. L'application du FBE sous la fenêtre qualifiée peut réduire le durcissement et l'adhérence. Une température excessive peut endommager la poudre ou altérer l'interaction entre l'époxy et l'adhésif.
5. Application de l'apprêt FBE
De la poudre époxy chargée électrostatiquement est pulvérisée sur l’acier chauffé. La poudre fond, coule et commence à durcir, formant la principale couche anticorrosion.
Le contrôle de l'application FBE comprend :
- le lot de poudre ;
- la proportion de poudre vierge/récupérée où le recyclage est autorisé ;
- l'état des pistolets pulvérisateurs ;
- la température du tuyau ;
- vitesse de ligne ;
- comportement en matière de gélification et de durcissement ;
- l'épaisseur minimale du film sec.
6. Application de l'adhésif
L'adhésif copolymère est appliqué tandis que le FBE reste dans la fenêtre de liaison qualifiée. Le moment de son application est critique : la couche doit interagir correctement avec l'époxy et, en même temps, accepter la couche de polyéthylène.
La température d'extrusion, le débit et le temps entre l'application du FBE et de l'adhésif sont enregistrés.
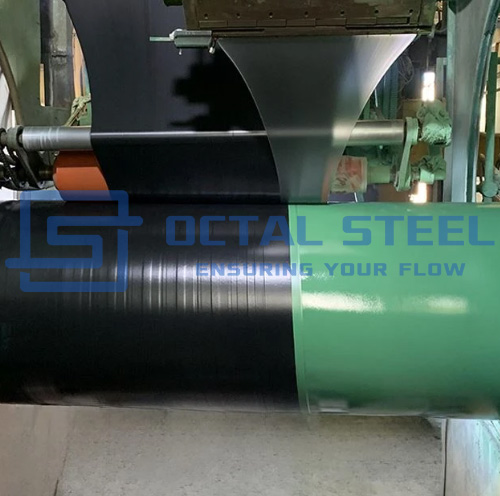
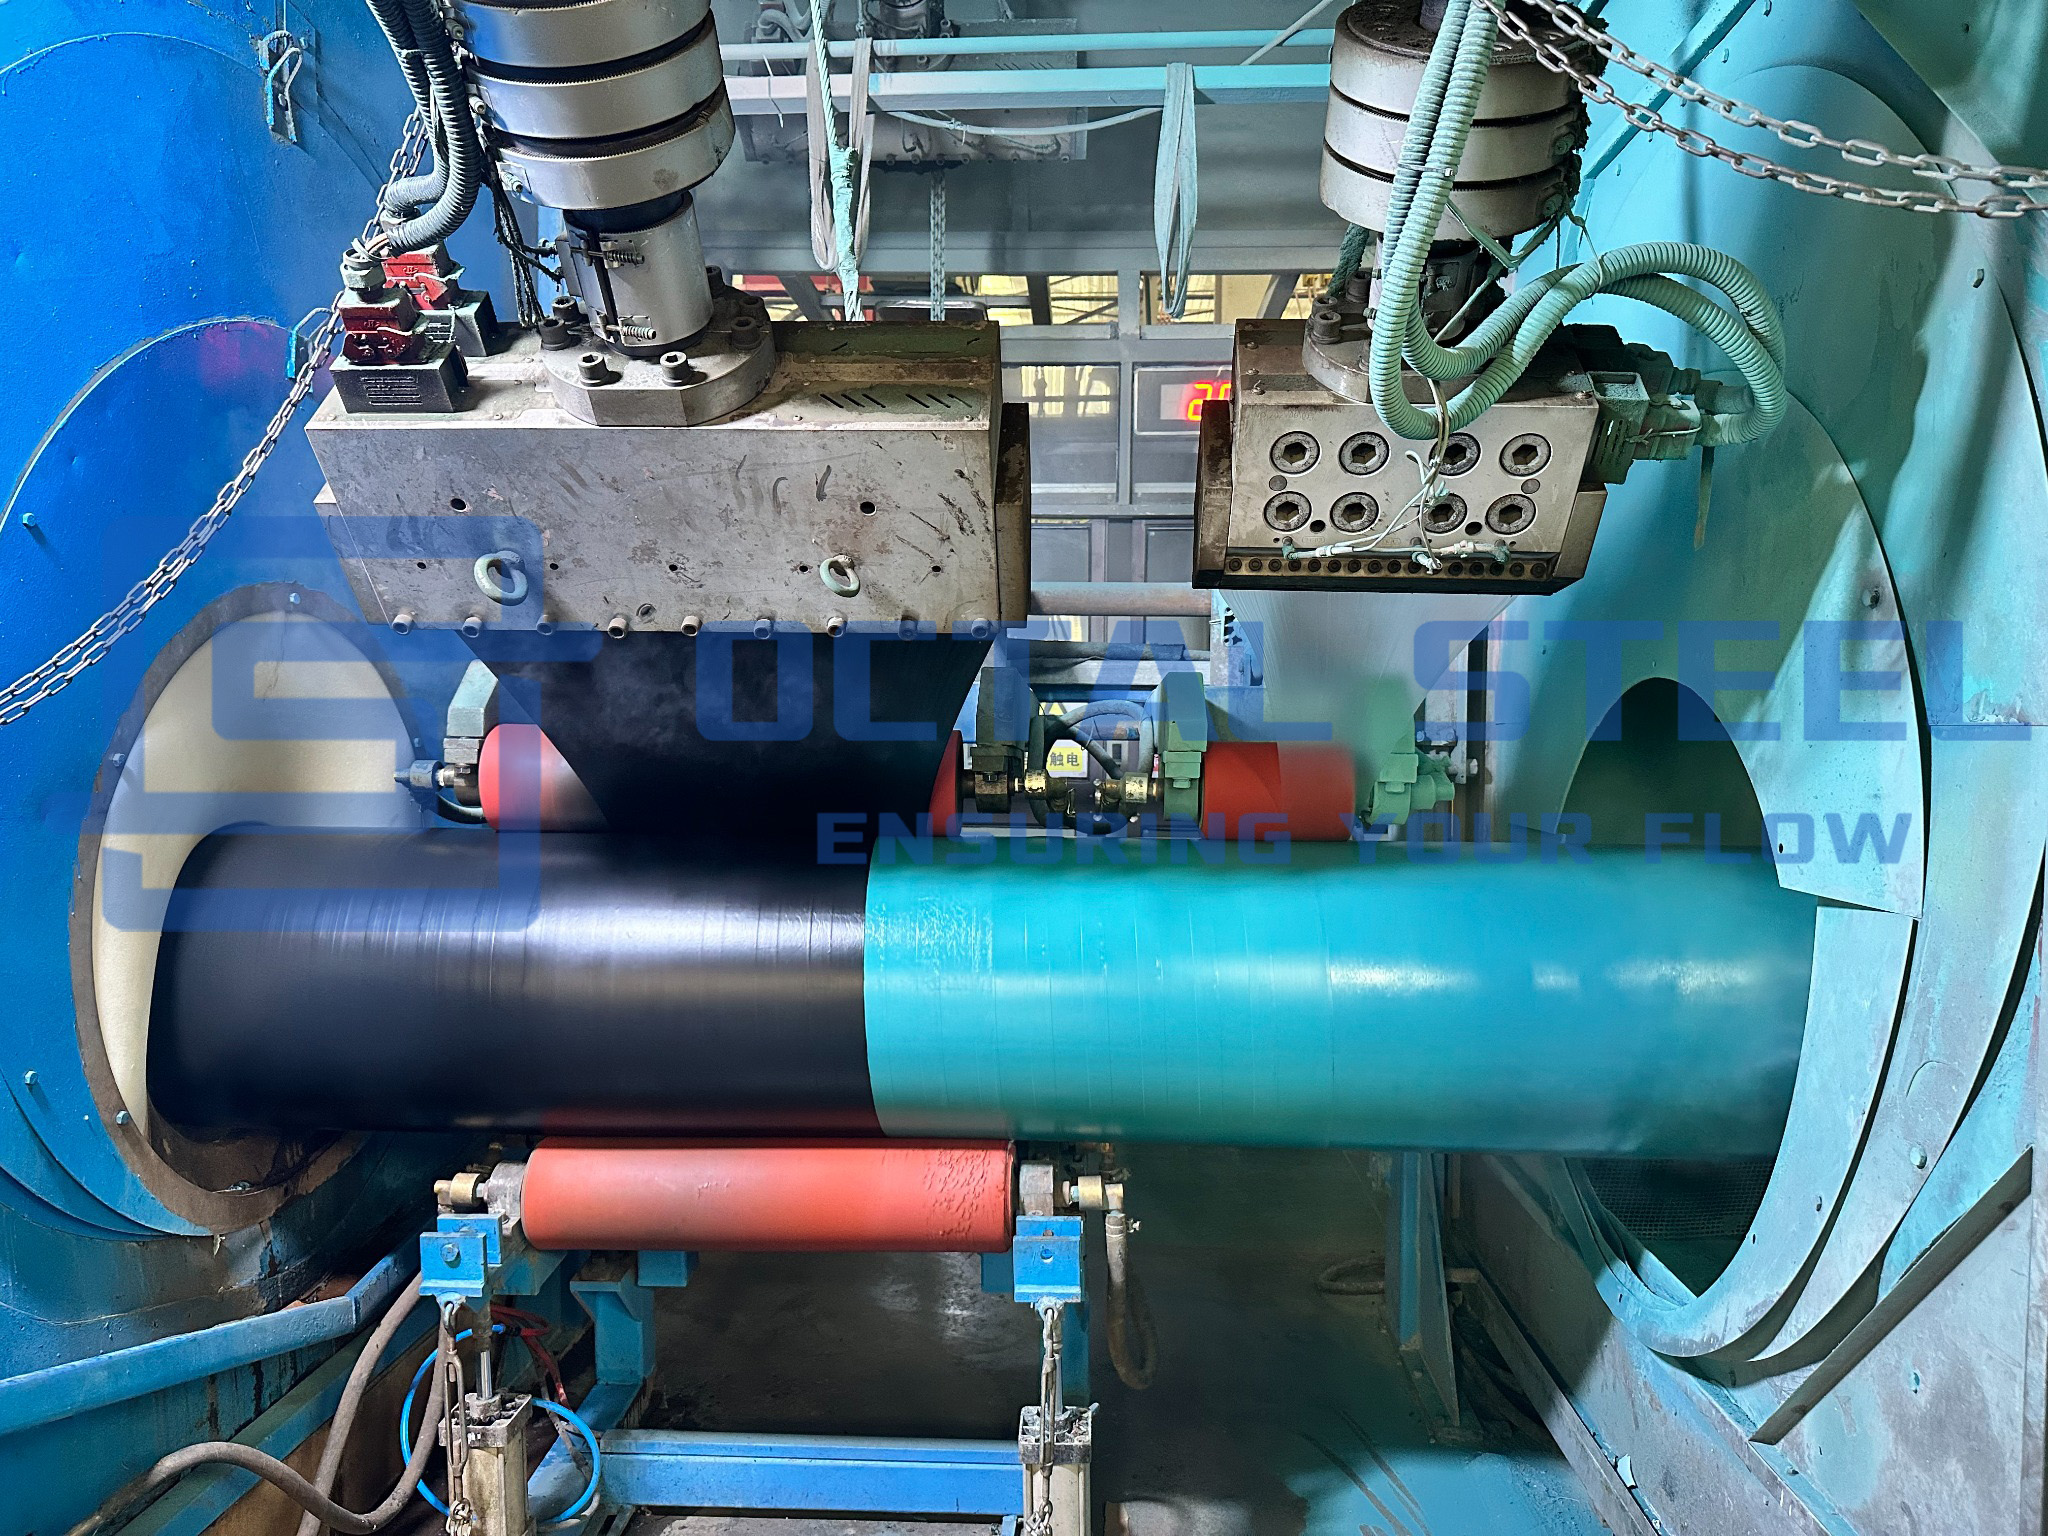
7. Extrusion de polyéthylène
La couche extérieure de PE est appliquée par extrusion et pressée sur l'adhésif pour éviter l'air emprisonné, les zones de chevauchement faibles et les espaces à proximité des cordons de soudure longitudinaux ou en spirale.
L'épaisseur de la couche externe est contrôlée pour atteindre la classe de revêtement globale spécifiée.
8. Refroidissement et revenu
Le tuyau revêtu est refroidi selon une procédure qualifiée jusqu'à ce qu'il puisse être manipulé et inspecté sans déformation ni endommagement du revêtement.
Les conditions de refroidissement ne doivent pas introduire de fissures, de déformations, de délaminage ou de contraintes résiduelles incontrôlées.
9. Réduction des extrémités des tuyaux
Le revêtement est retiré ou terminé à chaque extrémité du tuyau pour permettre le soudage sur site et le revêtement sur site du joint.
La commande doit définir :
- la durée de la réduction ;
- tolérance dimensionnelle ;
- l'angle du bord du revêtement ;
- l'état de l'acier exposé ;
- la réalisation de l'adhésif ;
- protection temporaire de l'extrémité nue ;
- Compatibilité avec le soudage automatique ou manuel.
Une spécification d'opérateur publiée utilise 120 mm avec une tolérance +20/âˆ'0 mm comme réduction standard et 150 mm avec la même tolérance lorsque le soudage automatique nécessite un espace supplémentaire. Ces valeurs sont des exemples spécifiques au projet et non des dimensions universelles.
10. Inspection finale, réparation et marquage
Chaque tube est soumis à une inspection visuelle, une vérification de l'épaisseur du revêtement et une détection des discontinuités. Les dommages admissibles au revêtement sont réparés avec un système approuvé et réinspectés avec la même méthode d'acceptation applicable.
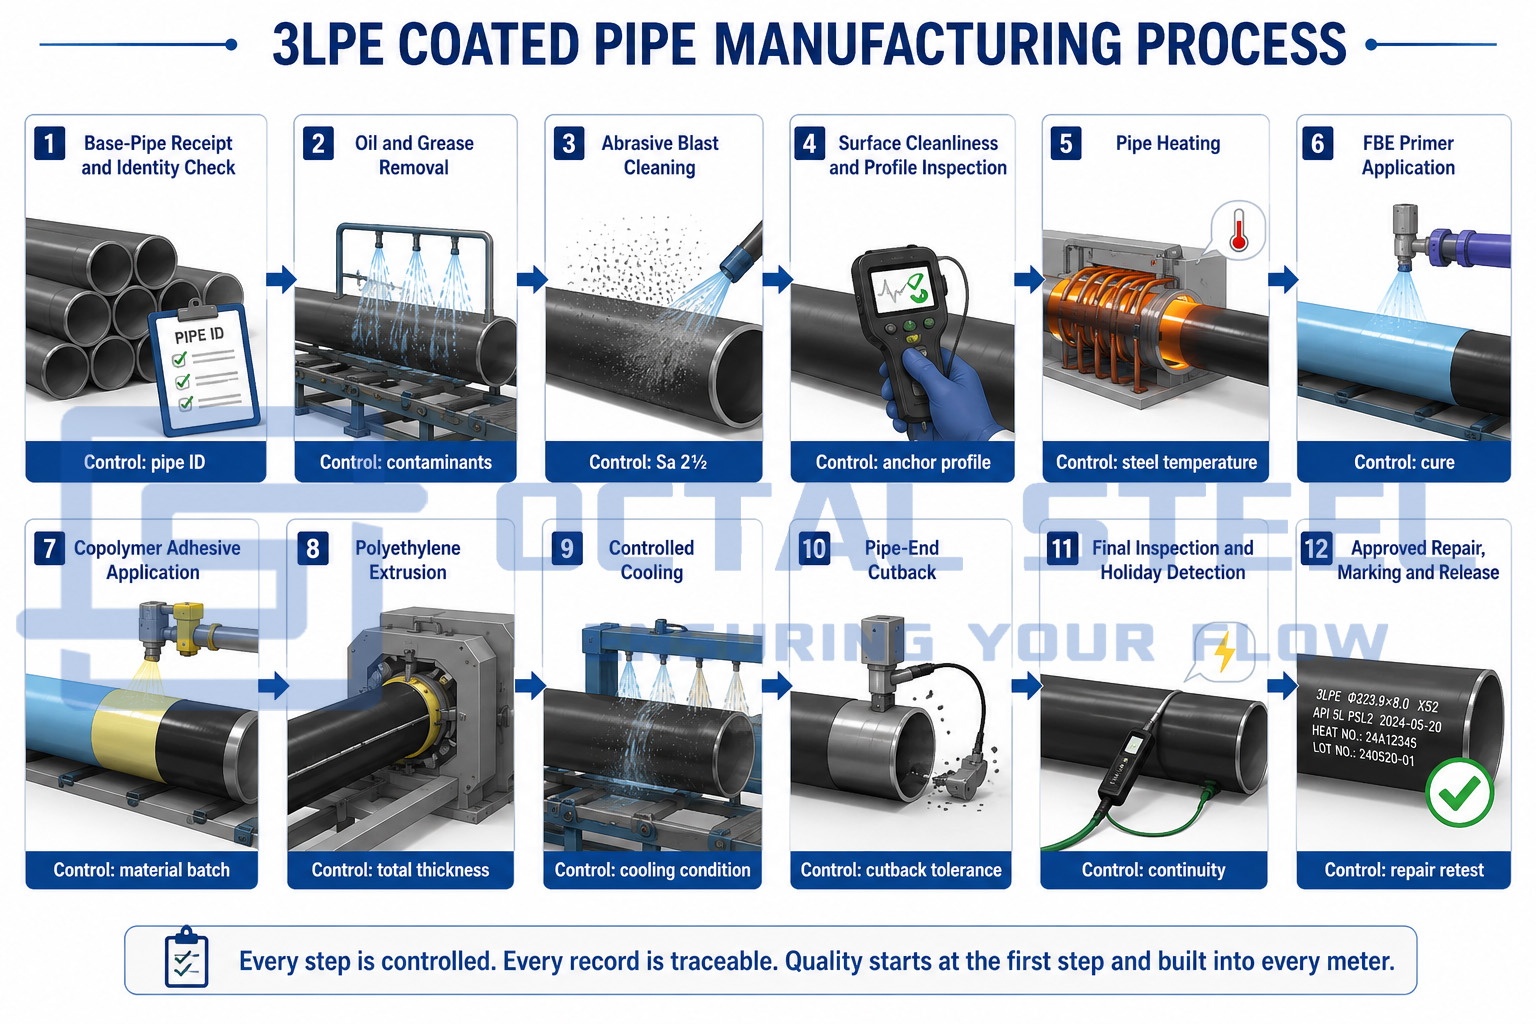
L'identité originale du tuyau est ensuite restaurée sur le tuyau en acier anticorrosion 3PE fini.
Les spécifications des opérateurs publics exigent un contrôle documenté de la préparation de la surface, du chauffage des tuyaux, de l'application du FBE, de l'extrusion de l'adhésif et du PE, de la trempe, de la préparation du cutback, de l'étalonnage des instruments, des réparations et de la manipulation des tuyaux revêtus.
Inspection et acceptation des tuyaux revêtus de 3LPE
Un système de revêtement 3PE fiable est confirmé par les enregistrements de processus et les tests du produit fini, et pas seulement par l'apparence visuelle.
| point de contrôle | Comment vérifier | Ce qui confirme | Risque maîtrisé |
|---|---|---|---|
| Identité du tuyau | Notation et revue de documents | Un tube de base correct entre dans la production de revêtement | Confusion de grade ou de numéro de distribution |
| Nettoyage des surfaces | Comparateur visuel et procédure approuvée | Le tartre, la rouille et la contamination ont été éliminés | Faible adhérence FBE |
| Profil de surface | Jauge de profil, comparateur ou réplique de ruban | Ancrage mécanique suffisant pour l'époxy | Détachement prématuré |
| Poudre et sels solubles | Méthode de ruban ou de conductivité si spécifié | La surface n'est pas contaminée après le dynamitage | Cloques osmotiques et liaison faible |
| Température d'application | Pyromètre calibré et enregistrement continu | FBE est appliqué dans la fenêtre de température qualifiée | Durcissement insuffisant ou dégradation thermique |
| FBE et épaisseur d'adhésif | Mesure d'épaisseur calibrée | Les exigences minimales de chaque couche individuelle sont respectées | Barrière contre la corrosion ou liaison faible |
| Épaisseur totale | Mesures le long de la carrosserie et de la zone de soudure | La classe de revêtement requise est atteinte | Dommages par impact et par indentation |
| Inspection visuelle | 100% de la surface extérieure | Pas de rides, d'espaces, de bulles, de déchirures ou de délaminage | Défauts d'application cachés |
| Détection des discontinuités | Test électronique sur toute la circonférence à la tension approuvée | Continuité du revêtement et absence de pores | Contact direct de l'électrolyte avec l'acier |
| Test de résistance au pelage ou à l'adhérence | Test de pelage de bande à température spécifiée | Union entre PE, colle, FBE et acier | Séparation des couches |
| Impact et retrait | Essais de qualification ou de production | Résistance à la manutention, au remplissage et aux charges concentrées | Dommages sur place |
| Détachement cathodique | Test en laboratoire sous température et tension spécifiées | Comportement du revêtement face à un défaut sous protection cathodique | Sortie sous film |
| Inspection de réduction | Ruban adhésif, jauge de profil et examen visuel | Zone de soudure et de jointure correcte | Ajustement sur le terrain et retouche du revêtement |
| Réinspection des réparations | Retest d'épaisseur et de discontinuité | La zone réparée répond aux exigences de libération | Défauts locaux non documentés |
La fréquence d'inspection doit suivre la norme sélectionnée et l'ITP approuvé. Certaines spécifications de projet nécessitent un examen visuel et des tests de discontinuité sur 100 % de la surface de chaque tuyau, tandis que des tests destructifs tels que le pelage, l'impact, l'indentation et le décollement cathodique sont effectués à des fréquences de qualification, de quart de travail, de lot ou quotidiennes définies.
La contrainte du test de discontinuité ne doit pas être copiée d'un autre projet. Il est choisi en fonction de la norme applicable, de l'épaisseur du revêtement et du procédé homologué.
Télécharger : 3LPE_Coated_Pipe_Inspection_and_Acceptance_Checklist_Revised.pdf
Applications selon les conditions d'installation
Lignes de transport enfouies dans un sol humide ou corrosif
Lors du creusement de tranchées et du remblayage, le tuyau est exposé à l'humidité du sol, aux pierres, à la pression de contact et aux charges de manutention. La couche externe PE limite les dommages par abrasion et par impact, tandis que la couche FBE maintient l'interface de protection contre la corrosion sur la surface de l'acier.
L'acceptation doit se concentrer sur la détection des discontinuités, l'épaisseur globale, la résistance au pelage et les enregistrements de réparation avant que le tuyau n'entre dans la tranchée.
Remplissage rocheux et sentiers de montagne
Les dispositions rocheuses créent des points de contact concentrés pendant la descente et le remplissage. La norme 3LPE peut nécessiter une classe d'épaisseur renforcée, un mastic de protection sélectionné ou un revêtement supplémentaire résistant à l'abrasion.
La décision de revêtement doit être liée aux spécifications de remplissage, plutôt que de supposer que tout tuyau 3LPE peut tolérer un contact sans restriction avec la roche.
Forage directionnel horizontal et traînée (HDD)
La traînée du disque dur soumet le revêtement à une abrasion continue, un cisaillement et un gougeage localisé. Un projet peut nécessiter du PE plus épais, un revêtement résistant à l'abrasion ou une autre couche protectrice qualifiée.
L'examen doit inclure la longueur de traînée, la géométrie du trou, l'état du sol et de la roche, la résistance à la traction, l'épaisseur du revêtement et le plan de réparation.
Installation en rivières, zones côtières et submergées
Pour les canalisations immergées, 3LPE assure le système anticorrosion sous tout revêtement de ballast en béton ou couche de protection mécanique.
L'interface entre le 3LPE et l'enduit de ballast en béton doit être qualifiée. La géométrie des extrémités, la fixation de l'anode, le revêtement des jonctions de champ et les dimensions de réduction sans béton nécessitent également une coordination.
Gazoducs et oléoducs longue distance
Un transport prolongé, des levages répétés, un stockage dans un parc et un soudage continu sur le terrain augmentent le risque d'endommagement du revêtement avant la mise en service.
L'inspection doit se poursuivre jusqu'au chargement et à la libération de l'envoi. Le nombre final de tuyaux et les dossiers de réparation doivent correspondre à la liste de colisage et au dossier d'inspection du revêtement.
Risques et points de contrôle liés à l’intégrité du revêtement 3LPE
L’intégrité d’un système de revêtement 3LPE ne dépend pas seulement de l’état visible de la couche de polyéthylène. La préparation de la surface, la température d'application, la compatibilité des adhésifs, l'épaisseur du revêtement et la traçabilité de la production influencent tous l'adhérence du revêtement pendant la manipulation, l'installation et le service à long terme.
1. Adhésion FBE et préparation des surfaces en acier
Risque principal : décollement du FBE sous une couche de polyéthylène apparemment intacte.
L'huile, les sels, la poussière, un profil de souffle insuffisant ou une température de chauffage incorrecte des tuyaux peuvent affaiblir la liaison entre le primaire FBE et la surface en acier. L'humidité peut alors migrer sous l'enduit sans produire de défaut extérieur évident.
Points de contrôle :
- enregistrements de nettoyage et de profil de surface ;
- test de poussière et de sels solubles lorsque spécifié ;
- surveillance calibrée de la température des tuyaux ;
- Dossiers d'application et de durcissement du FBE ;
- tests de résistance au pelage et de détachement cathodique.
2. Union entre FBE, adhésif et polyéthylène
Risque principal : séparation des couches de PE lors de la manipulation, de la découpe ou de la préparation des joints sur le terrain.
Cela est généralement dû à des matériaux de revêtement incompatibles, à une température d'extrusion incorrecte ou à une application en dehors de la fenêtre de liaison qualifiée.
Points de contrôle :
- combinaison approuvée de matériaux FBE-adhésif-PE ;
- vérification du lot de matériel ;
- enregistrements de température d'extrusion et de vitesse de ligne ;
- Documentation du test de qualification procédurale (PQT) ;
- production de pelage ou tests de résistance d’adhérence.
3. Épaisseur du revêtement et couverture des coutures
Risque principal : zones localement fragiles avec une moindre résistance aux chocs, à l'indentation ou à l'abrasion.
Une extrusion instable, une vitesse de ligne inégale ou une pression insuffisante autour des joints longitudinaux et en spirale peuvent créer des zones de faible épaisseur ou de l'air emprisonné.
Points de contrôle :
- mesures d'épaisseur de revêtement le long du corps ;
- contrôles complémentaires sur les zones de soudage LSAW, SSAW ou HFW ;
- inspection du sommet des soudures ;
- contrôle du piégeage de l'air et du chevauchement ;
- l'épaisseur tuyau par tuyau est enregistrée lorsque l'ITP l'exige.
4. Coupe des extrémités et préparation du joint de chantier
Risque principal : Retards de soudage, mauvais ajustement ou retouche du revêtement des joints sur site.
Une longueur de coupe incorrecte, des bords de revêtement endommagés ou un acier exposé mal préparé peuvent interférer avec la soudure circonférentielle et le revêtement ultérieur du joint sur site.
Points de contrôle :
- mesure et tolérance de la longueur de réduction ;
- inspection du profil du bord du revêtement ;
- état de surface de l'acier exposé ;
- protection des extrémités pendant le stockage et le transport ;
- Vérifiez la compatibilité avec le système de revêtement de liaison sur site sélectionné.
5. Dommages au revêtement et libération des réparations
Risque principal : défauts locaux réparés mais non vérifiables lors du contrôle final ou sur site.
Les réparations effectuées sans emplacement, méthode ou réinspection documentés peuvent perturber la chaîne de traçabilité du revêtement.
Points de contrôle :
- système de matériel de réparation approuvé ;
- taille de réparation maximale définie ;
- carte de localisation des réparations ;
- réessais d'épaisseur et de discontinuité ;
- les dossiers de réparation et de réinspection liés au numéro de canalisation.
6. Traçabilité des pipelines et des lots de revêtement
Risque principal : le pipeline de base, les matériaux de revêtement ou les résultats de l'inspection peuvent ne pas correspondre à la version finale.
L'identité du tuyau peut être perdue lors du sablage ou du revêtement si le transfert du marquage et le contrôle des lots ne sont pas maintenus.
Points de contrôle :
- surveillance continue du numéro de canalisation ;
- vérification du numéro de distribution et du MTC ;
- Enregistrements de lots FBE, adhésifs et PE ;
- registres des équipes de production de revêtement et d'inspection ;
- marquage final lié au plan de tuyauterie de la liste de colisage.
La couche extérieure en PE peut rester visuellement intacte même si l'adhérence en dessous s'est déjà détériorée. Pour cette raison, les enregistrements de préparation de surface, la surveillance de la température du processus, les tests de pelage et les résultats de libération cathodique fournissent des preuves d'acceptation plus solides que l'apparence du revêtement seul.
Télécharger : 3LPE_Coating_Integrity_Risks_and_Control_Points_Balanced.pdf
Documentation et traçabilité
Un package de version complet doit conserver la chaîne d’identité suivante :
Marquage du tuyau †' numéro de coulée †' MTC du tuyau de base †' numéro du tuyau †' lots de matériau de revêtement †' changement de production de revêtement †' enregistrement de la température de processus †' rapports d'épaisseur et de discontinuité †' résultats des tests destructifs †' enregistrement de réparation et de réinspection †' marquage final †' liste de colisage carte de tuyauterie †' mainlevée de l'expédition
Les documents recommandés comprennent :
- FR 10204 3.1 certificat de matériau du tuyau de base ;
- rapports dimensionnels et CND des tuyaux de base ;
- certificats de matériaux de revêtement pour FBE, adhésif et PE ;
- Spécification de la procédure de candidature approuvée ;
- Rapport du test de qualification procédurale (PQT) ;
- Plan d'inspection et d'essai (ITP);
- certificats d'étalonnage d'instruments;
- dossiers de préparation des surfaces ;
- enregistrements des températures d'application et d'extrusion ;
- rapport sur l'épaisseur du revêtement ;
- rapport de détection de discontinuité ;
- rapports sur la résistance au pelage et essais de production ;
- journal de réparation et carte de localisation ;
- rapport sur la réduction des extrémités de tuyaux ;
- dossier d'inspection visuelle finale ;
- liste de colisage liée aux numéros de tuyaux ou aux lots de revêtement ;
- libération de l'inspection par un tiers lorsque cela est spécifié.
Les spécifications des opérateurs publics exigent une certification au niveau du lot du matériau de revêtement, des procédures de revêtement, de la documentation PQT, des enregistrements d'étalonnage, des enregistrements de production, des rapports de test et des procédures de manipulation avant la mise en production.
Questions fréquemment posées (FAQ)
Que doit inclure une demande de prix pour un tuyau revêtu de 3LPE ?
Indiquez la norme, la qualité, le PSL, le diamètre extérieur, l'épaisseur de paroi, la longueur et le type du tuyau de base. Définissez également la norme de revêtement, la classe de température, l'épaisseur minimale par couche, l'épaisseur totale, la réduction, la portée de l'inspection, les limites de réparation et les documents requis.
Quelle norme s’applique au revêtement 3LPE ?
La principale norme internationale est ISO 21809-1:2018. Les projets peuvent également spécifier DIN 30670-1:2024 ou CSA Z245.21:22. Le tube en acier lui-même doit être commandé séparément conformément aux normes API 5L, ISO 3183 ou à toute autre norme de tube de base approuvée.
L'API 5L couvre-t-elle le revêtement 3LPE ?
Non. L'API 5L couvre les tuyaux de canalisation en acier, et non le système de revêtement extérieur. La conformité au 3LPE nécessite des certificats de matériaux de revêtement, une procédure d'application approuvée, des rapports PQT, ITP et d'inspection du revêtement.
Comment est spécifiée l’épaisseur du revêtement 3LPE ?
L'épaisseur dépend du diamètre extérieur du tuyau, de la classe de revêtement, de la température de service, du risque d'altération et des spécifications du projet. La RFQ doit indiquer l’épaisseur minimale du FBE, de l’adhésif et l’épaisseur totale du revêtement. Une seule épaisseur universelle ne doit pas être utilisée pour tous les projets.
Quelle est la différence entre le 3LPE et le FBE ?
FBE est une seule couche d’époxy liée directement à l’acier préparé. Le 3LPE ajoute un adhésif copolymère et une couche de polyéthylène, offrant une plus grande résistance aux chocs, à l'abrasion, à l'indentation et aux dommages causés par la manipulation.
étiquette à chaud: spécifications du tuyau enduit 3lpe, fournisseur, personnalisé, vente en gros, pas cher, remise, liste de prix, prix bas, en stock, échantillon gratuit


